Yaygın LSZH Bileşik Sorunları ve Kablo Üreticileri için Pratik Çözümler
Ev / Haberler / Sektör haberleri / Yaygın LSZH Bileşik Sorunları ve Kablo Üreticileri için Pratik Çözümler

Düşük dumanlı, halojensiz kılıf bileşiğinin ilk çalıştırılmasından üç saat sonra, Hangzhou'daki bir kablo fabrikasının operatörü, ekstrüde edilmiş yüzeyin kireçli hale geldiğini, kalıp yüzeyinde beyaz bir halka oluştuğunu ve çekme hızının üçte bir oranında düştüğünü izledi. PVC işleme alışkanlıkları herhangi bir ayarlama yapılmadan LSZH'ye aktarıldığında aynı sahne tekrarlanıyor. Tekrarlayan LSZH sorunları dört öngörülebilir arıza noktasına indirgenir: dolgu maddesi dağılımı, nem kontrolü, mekanik bütünlük ve yangın testi tutarlılığı.
LSZH bileşikleri, poliolefin matrisini ağırlıkça yüzde 50 ila 65 oranında alüminyum trihidroksit ve magnezyum hidroksit gibi mineral hidroksit dolgu maddeleri ile yükleyerek alev geciktiriciliğe ulaşır. Bu dolgu maddeleri 180 ila 330 santigrat derece arasında endotermik olarak ayrışır, su buharı açığa çıkarır, alev bölgesini seyreltir ve halojen asitler oluşturmadan dumanı bastırır. Aynı yüksek dolgu oranı, bu kılavuzda tartışılan işleme açıklarını da oluşturur.
Çekirdek tanımı
Düşük dumanlı sıfır halojen (LSZH) kablo bileşiği, formülasyonunda halojen içermeyen, yanma sırasında minimum düzeyde duman yayan ve alevi bastırmak için endotermik hidroksit dolgu ayrışmasına dayanan, alev geciktirici bir poliolefin malzemedir.
LSZH arızalarının kablo tesislerinde yoğunlaştığı yer
Bileşik tedarikçi saha servis kayıtlarına dayalı temsili dağıtım; gerçek tesis deneyimi hat tipine ve derecesine göre değişir.
Mineral fazı polimer fazı tarafından tamamen ıslatılmadığında topaklanma, nem alma ve zayıf arayüzler ortaya çıkar. Bileşik iyi formüle edildiğinde ve sıkı bir şekilde kontrol edildiğinde, standart poliolefin hatlarında sorunsuz bir şekilde çalışır ve mekanik ve yangın testlerini tutarlı bir şekilde geçer. Aşağıdaki dört sorun grubu, kablo işlemcileri tarafından bildirilen saha arızalarının çoğunluğunu oluşturur ve bunların her biri, bileşik lot sertifikasının şirket içi sonuçlarla karşılaştırılması yoluyla çözülebilir. laboratuvar test ekipmanları .
Kötü yüzey kalitesi ve kalıp birikmesi en yaygın LSZH şikayetleridir ve temel neden genellikle makine tarafında değil malzeme tarafındadır.
Düzeltmeler vidayla değil bileşikle başlar. Pelletlerden ince bir film bastırarak ve 50 mikronun üzerinde parçacıklar açısından inceleyerek dolgu maddesi dispersiyonunu kontrol edin. Peletleri, nemi alınmış bir kurutucuda 3 ila 4 saat boyunca 60 ila 85 santigrat derecede kurutun. Ölçüm bölgesi sıcaklığını tedarikçi penceresinin içinde tutun ve hat LSZH'ye tahsis edildiğinde 1:2,5'in altında sıkıştırma oranına sahip bir vida kullanın. Bu inceleme olarak dolgu maddesi dispersiyonu, ekstrüzyon davranışı ve mekanik bütünlük notlar, dağılım kalitesine, pelet hazneye ulaşmadan çok önce, yukarı yönde karar verilir.
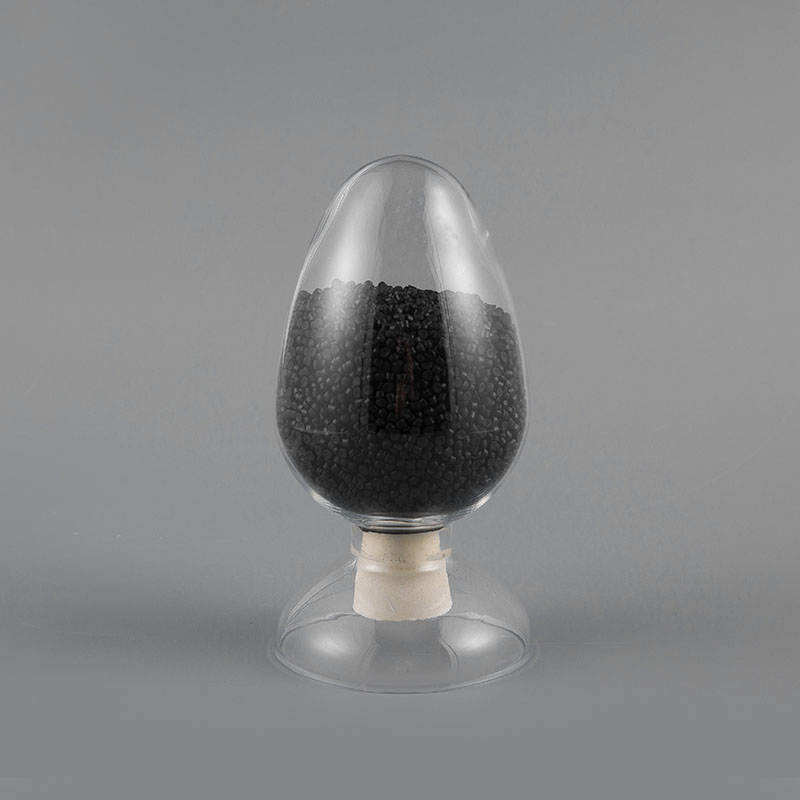
İletişim ve veri kablo hatları için bir termoplastik LSZH kılıf malzemesi tutarlı dağılım ile ekstrüzyon başlamadan önce en büyük değişkeni ortadan kaldırır.
 Toptan ML-TH9001 Termoplastik LSZH alev geciktirici kılıf malzemesi Tedarikçisi Biz Çin Toptan ML-TH9001 Termoplastik LSZH alev geciktirici kılıf malzemesi Tedarikçileriyiz, Fabrika, Hangzhou Meilin Yeni Malzeme Te... Ürünü Görüntüle →
İyi birleştirilmiş bir LSZH peleti normal çekme hızlarında pürüzsüz bir yüzeye çıkar. Spesifikasyona uygun bir bileşimdeki kalıcı pürüzlülük, malzeme kalitesine değil, işleme koşullarına işaret eder.
Kopma sırasındaki düşük uzama, kırılgan soğuk bükülme davranışı ve kurulumdan sonraki kılıf çatlakları ikinci arıza kümesini oluşturur ve bunlar, hidrofilik dolgu maddesi ile polar olmayan poliolefin matrisi arasındaki zayıf yapışmaya kadar uzanır.
Mineral hidroksit parçacıkları polardır; poliolefinler değildir. Silanlar veya maleik aşılanmış poliolefinler gibi birleştirme maddeleri olmadığında arayüz, bükülme ve termal döngü nedeniyle erken başarısızlığa uğrar. Tipik belirti, bitmiş kabloda yüzde 120'nin altında kopma uzaması veya soğuk bükme testi sırasında gevrek kırılmadır. Termal-oksidatif yaşlanma, aynı kusurun zamanla daha da kötüleşmesine neden olur, bu nedenle düşük sıcaklıkta esneklik ve uzun vadeli yağa, yakıta ve hava koşullarına maruz kalmaya karşı kablo dayanıklılığı aynı arayüz kalitesine bağlıdır.
Geri dönüştürülebilir ve hızlı işlenir; uzama oranı tipik olarak yüzde 150 ila 250 arasındadır. Çalışma sıcaklığının 90 santigrat derecenin altında kaldığı genel kurulum, iletişim ve kontrol kabloları için uygundur.
Nem kürlendikten sonra ağ yapısı ısı direncini artırır ve mekanik mukavemeti ve kısa devre kabiliyetini artırır. Daha yüksek aşırı yük gereksinimleri olan tel ve güç kabloları inşa etmek için tercih edilen yoldur.
Bileşikten kalıplanmış bir plaka zaten yüzde 120'nin altında uzamaya uğrarsa, hiçbir hat ayarı bitmiş kabloyu düzeltmez; malzeme kalitesi veya çapraz bağlama rotası değişmelidir.
Nem, LSZH üretiminde sessiz katildir, çünkü alev geciktirici sağlayan aynı mineral dolgular higroskopiktir ve suyu havadan hızlı bir şekilde çeker.
Nemli bir atölyede gece boyunca bırakılan açık bir LSZH torbası yüzde 0,15 ila 0,3 nem kazanabilir; bu, 70 mm'lik bir çizgide yayılma, yüzey pürüzlülüğü ve vida kayması oluşturmak için yeterlidir. Silanla çapraz bağlanabilen LSZH ile tehlike iki katına çıkar: kalan nem, varil içinde erken çapraz bağlanmayı tetiklerken, ekstrüzyondan sonraki amaçlanan kürleme adımı yine de kontrollü neme maruz kalmayı gerektirir.
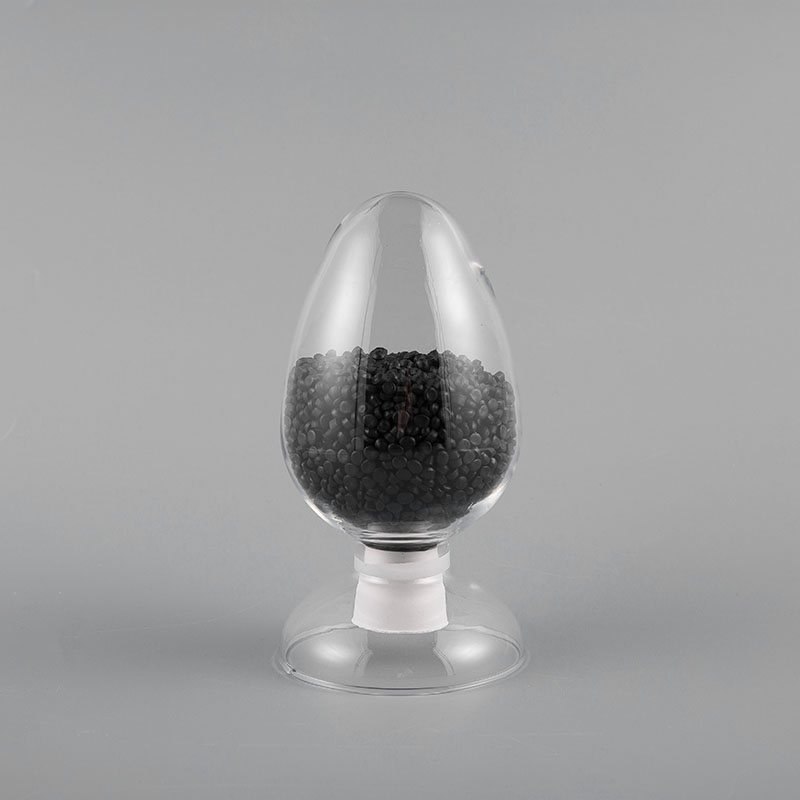
A silanla çapraz bağlanabilir LSZH kablo malzemesi Stabil baz polimer kalitesi ile kürleme penceresini daraltır ve proses kontrolünü daha bağışlayıcı hale getirir.
 Toptan ML-GJ1051 105°C Silan çapraz bağlanabilir LSZH Alev geciktirici Poliolefin Ca Biz Çin Toptan ML-GJ1051 105°C Silan çapraz bağlanabilir LSZH Alev geciktirici Poliolefin Kablo Malzemesi Tedarikçileri, Fabrika, Hangzhou Me... Ürünü Görüntüle →
Termoplastik LSZH için ekstruder girişinde ağırlıkça yüzde 0,1'den az nem hedefleyin. Bu seviyenin üzerinde yüzey kalitesi ve yangın testi sonuçları bozulur.
Bir kablo partisi EN 50399 alev yayılma testini veya duman yoğunluğu testini geçemediğinde bunun nedeni genellikle sertifikalı kalite ile haznede bulunan bileşik arasındaki uyumsuzluktur.
LSZH bileşikleri, B1 ve B2'den C ve Dca'ya kadar yangın sınıfına göre belirlenir. Daha ucuz, daha düşük sınıf bir kalitenin değiştirilmesi veya sertifikasız benzer bir partinin kabul edilmesi, bitmiş bir kablonun sınıflandırmasını kaybetmesinin en yaygın nedenidir. Doğrulanmış bileşik verileri, teslim edilen tam partide ölçülen, oksijen indeksinin, duman yoğunluğunun, pH'ın ve yanma gazlarının iletkenliğinin sınırlandırılmasını içerir.
| Gözlemlenen Sorun | Muhtemel Sebep | Düzeltici Eylem |
| Kireçli yüzey ve yayılma | Yüzde 0,1'in üzerinde nem | 60-85 santigrat derecede 3-4 saat kurutun |
| Depozito ve salya akması | Kalıp duvarında dolgu plakası çıkışı | Vida hızını düşürün, kalıp sıcaklığını artırın |
| Düşük uzama | Zayıf dolgu matrisi bağı | Bağlama işlemi görmüş bir kalite kullanın |
| Oksijen indeksi 28'in altında | Sertifika değerinin altındaki dolgu içeriği | Parti sertifikasını ve tedarikçi test verilerini doğrulayın |
| Duman yoğunluğu çok yüksek | Zayıf dolgu dispersiyonu | Bileşimleyicinin dağılım kontrolünü denetleyin |
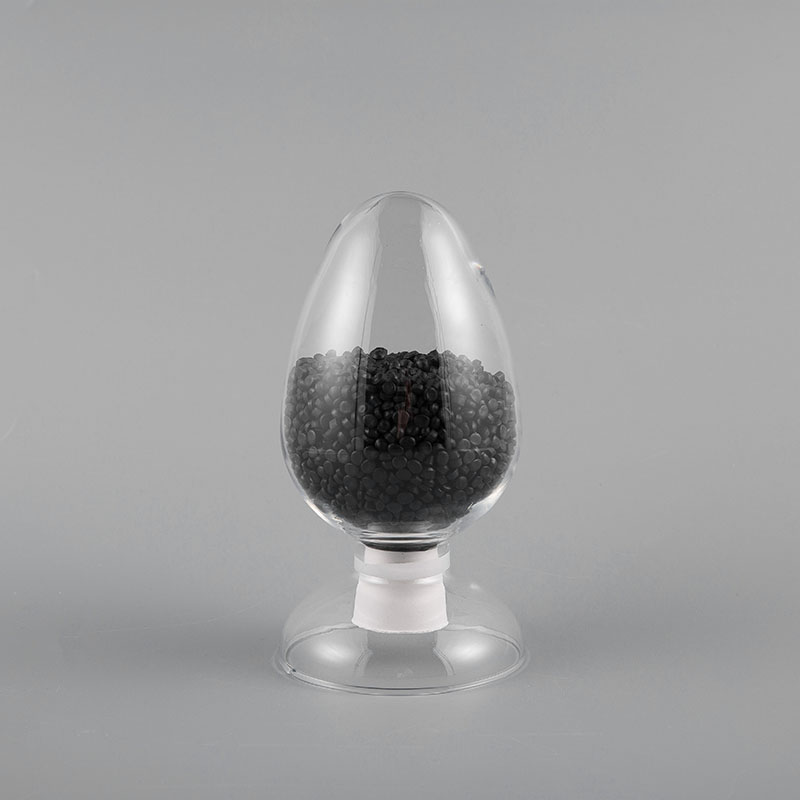
Belgelenmiş sınıflandırma verileri B1 iddiası için tek güvenilir temeldir. bir B1 dereceli LSZH kılıf bileşiği güç kabloları için ısı salınımı, toplam duman üretimi ve alev yayılma hızına ilişkin test kanıtları bulunmalıdır.
Toptan ML-H9001B1 Termoplastik LSZH alev geciktirici B1 sınıfı kılıf malzemesi Biz Çin Toptan ML-H9001B1 Termoplastik LSZH alev geciktirici B1 sınıfı kılıf malzemesi Tedarikçileri, Fabrika, Hangzhou Meilin Yeni Ma... Ürünü Görüntüle → Ekstruder yerine bileşik parti sertifikasıyla başlayın; çoğu LSZH sorunu tek vardiyada çözülür.
Hangzhou Meilin New Materials Technology Co., Ltd., 1994'ten bu yana kablo malzemelerini birleştiriyor ve 31 otomatik üretim hattına sahip üç tesiste LSZH, PVC, XLPE ve özel bileşikler üretiyor. Otuz yıllık saha desteğinden alınacak pratik ders basittir: Üretim başlamadan önce bileşik veriler, işleme koşulları ve yangın testi beklentileri uyumlu hale getirildiğinde LSZH sorunları önlenebilir.
Ağırlıkça yüzde 0,1'in altında. Daha yüksek nem, yayılmaya, gözenekliliğe ve mekanik özelliklerin azalmasına neden olur. Termoplastik LSZH'yi kullanmadan önce nemi alınmış bir kurutucuda 3 ila 4 saat boyunca 60 ila 85 santigrat derecede kurutun.
Evet, ancak yalnızca vida ve namlu tamamen temizlendikten sonra. PVC kalıntıları LSZH'yi kirletebilir ve alev geciktirici performansı zayıflatabilir. Sıcaklık profilleri ve vida tasarımları farklılık gösterdiğinden özel halojensiz hatlar en güvenli uygulamadır.
Standart termoplastik LSZH kaliteleri eksi 25 santigrat derece aralığında kırılgan hale gelir. Dış mekan kurulumları için soğuğa dayanıklı veya radyasyona çapraz bağlı bir kalite kullanın ve bitmiş kablo üzerinde düşük sıcaklık bükülme testini doğrulayın.
Bileşik tedarikçisinden EN 50399'a göre ısı yayılım oranı, toplam duman üretimi ve alev yayılımını kapsayan sertifikalı test verilerini isteyin. Sınıflandırma belirli bir ürüne ve partiye aittir, dolayısıyla sertifika teslim edilen malzemeyle eşleşmelidir.

No. 259 Xingyu Caddesi, Lin'an Bölgesi, Hangzhou Şehri, Zhejiang Eyaleti

+86-0571-63763088


BİZE ULAŞIN Yaratıcı projeniz mi var? Verimli bir konuşma yapalım.
Telif hakkı © Hangzhou Meilin Yeni Malzemeler Technology Co., Ltd. Her hakkı saklıdır. Özel Elektrik Teli ve Kablo Malzemeleri Üreticileri